Làm thế nào để lập trình bộ định tuyến gỗ CNC?
2026-01-10
Với sự phát triển không ngừng của sản xuất thông minh và xử lý tự động, máy khắc CNC đã được sử dụng rộng rãi trong nhiều ngành công nghiệp khác nhau như chế biến gỗ, quảng cáo, làm khuôn, chế biến đá và gia công kim loại. Nếu bạn sở hữu cỗ máy mạnh mẽ này có thể biến các bản vẽ thiết kế của bạn thành các vật thể vật lý, có thể bạn đang tự hỏi làm cách nào để thiết lập và làm cho nó hoạt động phù hợp với mình.
Hướng dẫn này sẽ cung cấp câu trả lời chi tiết, giải thích một cách có hệ thống mọi thứ từ nguyên tắc cơ bản và phương pháp chung cho đến quy trình vận hành thực tế.
Lập trình máy khắc CNC là gì?
Nói một cách đơn giản, lập trình máy khắc CNC là sử dụng phần mềm hoặc hướng dẫn mã để cho máy biết "cách di chuyển dụng cụ, nơi di chuyển và tốc độ xử lý". Các hướng dẫn này được chuyển đổi thành chương trình mà hệ thống CNC có thể nhận dạng, từ đó kiểm soát tốc độ trục chính, tốc độ tiến dao và đường gia công.
Mã G và mã M trong Bộ định tuyến CNC là gì?
Mã G chủ yếu kiểm soát các chuyển động hình học của máy công cụ và các cài đặt liên quan, cho biết trục xoay sẽ đi đâu. Ví dụ bao gồm đường chạy dao, lựa chọn hệ tọa độ và phương pháp nội suy.
Các ví dụ mã G phổ biến: G00: Định vị nhanh (dụng cụ di chuyển nhanh đến điểm mục tiêu mà không cắt), G01: Nội suy tuyến tính (dụng cụ cắt dọc theo đường thẳng), G02/G03: Nội suy tròn (cắt tròn theo chiều kim đồng hồ/ngược chiều kim đồng hồ).
Mã M điều khiển các chức năng của máy, chẳng hạn như khởi động/dừng trục chính, bật/tắt chất làm mát, kết thúc chương trình và các hoạt động không chuyển động khác.
Các ví dụ mã M phổ biến: M03 (trục tiến về phía trước), M04 (trục quay ngược), M05 (dừng trục chính).
Dạng mã lập trình phổ biến nhất là mã G, hiện là ngôn ngữ điều khiển được sử dụng rộng rãi nhất trong thiết bị CNC.
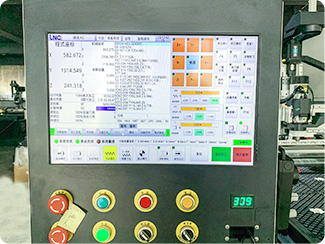
Luồng lập trình CNC cơ bản:
1. Vẽ/Nhập đồ họa (CAD):Vẽ các mẫu trực tiếp trong phần mềm hoặc nhập các tệp thiết kế bên ngoài ở định dạng AI hoặc DXF;
2. Tạo đường chạy dao (CAM): Phần mềm tự động tính toán đường chạy dao và chức năng xem trước có thể được sử dụng để kiểm tra sự gián đoạn;
4. Xử lý hậu kỳ:Chọn hệ thống điều khiển tương thích với thiết bị (chẳng hạn như hệ thống GRBL hoặc Weihong) để tạo tệp mã G ở định dạng .nc hoặc .txt;
5. Chuyển chương trình:Chuyển mã đến hệ thống điều khiển máy khắc CNC thông qua ổ flash USB hoặc cáp dữ liệu để hoàn tất việc chuẩn bị lập trình.
Các bước vận hành tiêu chuẩn để lập trình máy khắc CNC:
Xác nhận vật liệu xử lý và kích thước:
Xác định xem đó là gỗ, acrylic, nhôm hay đá vì các vật liệu khác nhau có các thông số khác nhau đáng kể.
Lựa chọn công cụ phù hợp:
Chẳng hạn như máy cắt đầu phẳng, máy nghiền đầu bi và máy cắt chữ V; các quy trình khác nhau yêu cầu các công cụ khác nhau.
Đặt tham số xử lý:
Bao gồm chiều sâu cắt, tốc độ tiến dao, tốc độ trục chính, v.v.
Tạo và kiểm tra đường chạy dao:
Mô phỏng quá trình gia công thông qua phần mềm để tránh va chạm dụng cụ và bỏ sót vùng. Xuất chương trình và cắt thử
Đối với các lô nhỏ hoặc chương trình mới, nên chạy chương trình trống hoặc thực hiện cắt thử trước.
Gia công và tối ưu hóa hình thức
Tinh chỉnh các thông số dựa trên kết quả thực tế giúp cải thiện hiệu quả gia công và chất lượng bề mặt.
Các vấn đề thường gặp và biện pháp phòng ngừa trong quá trình lập trình
Cài đặt gốc tọa độ không chính xác:Có thể dễ dàng dẫn đến việc bù đắp hoặc loại bỏ tổng thể.
Tốc độ cấp liệu không phù hợp:Quá nhanh và dụng cụ có thể bị gãy; quá chậm và hiệu quả bị ảnh hưởng.
Bỏ qua tính chất vật liệu: Các vật liệu khác nhau có yêu cầu khác nhau về tốc độ trục chính và phương pháp cắt.
Không thực hiện kiểm tra mô phỏng: Tăng rủi ro cho thiết bị và dụng cụ.
Phần kết luận
Nắm vững lập trình máy khắc CNC là một kỹ năng vô cùng quý giá. Bắt đầu với việc lập trình phần mềm tự động và dần dần hiểu rõ logic đường chạy dao cũng như các nguyên tắc mã G hiện là con đường học tập hiệu quả nhất trong ngành. Với việc không ngừng nâng cấp công nghệ CNC, việc nắm vững các kỹ năng lập trình sẽ không chỉ nâng cao chất lượng gia công mà còn nâng cao đáng kể khả năng cạnh tranh sản xuất của doanh nghiệp.
Chúng tôi rất vui khi được giúp bạn thành công. Xin vui lòng liên hệ với chúng tôi bất cứ lúc nào.


