Làm thế nào để loại bỏ các đường keo có thể nhìn thấy và đạt được dải cạnh không có keo
2026-09-19
Các đường keo lộ rõ trên viền cạnh sẽ làm hỏng vẻ ngoài của tủ và khiến khách hàng phàn nàn. Nhiều cửa hàng đồ gỗ gặp khó khăn với tình trạng keo thừa, lớp keo phủ không đều và vết keo trắng sau khi cắt tỉa. Dán cạnh không có keo không chỉ là băng dán cạnh cao cấp — nó còn phụ thuộc vào loại keo phù hợp, hiệu chuẩn máy ổn định, xử lý vật liệu phù hợp và quy trình vận hành được tiêu chuẩn hóa. Dưới đây là những lời khuyên hữu ích để giúp xưởng của bạn có được các mối nối keo sạch sẽ, vô hình.
Nguyên nhân chính gây ra đường keo nhìn thấy được
1. Bôi quá nhiều keo, gây ra hiện tượng bóp mép trên và dưới
2. Nhiệt độ keo không đồng đều hoặc độ nhớt nóng chảy của keo không ổn định
3. Cạnh tấm không được phay phẳng; chất nền bị cong hoặc sứt mẻ dẫn đến khoảng cách liên kết không nhất quán
4. Độ căng của băng dán cạnh quá cao/quá thấp, áp lực tiếp xúc của con lăn kém
5. Nồi keo bị nhiễm bẩn, keo cũ xuống cấp bám đầy bụi và dăm gỗ
6. Nhiệt độ môi trường quá thấp, keo nguội nhanh trước khi liên kết hoàn toàn
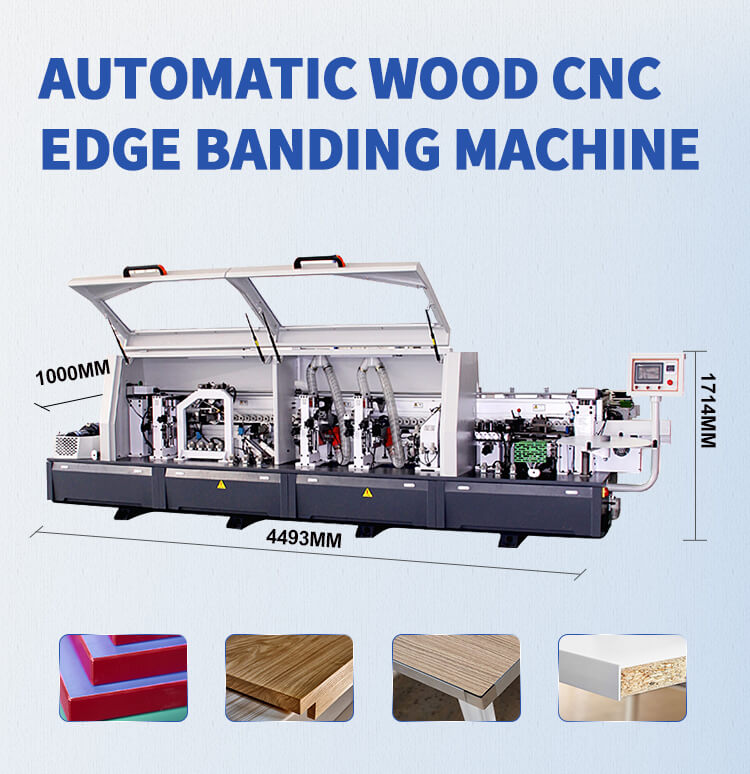
Giải pháp cốt lõi cho dây chuyền không keoDải cạnh
1. Kiểm soát keo & nhiệt độ
- Keo nóng chảy PUR là sự lựa chọn hàng đầu cho hiệu ứng không keo so với keo EVA. PUR có độ dày lớp phủ mỏng hơn, độ ép thấp và khả năng chống ẩm tuyệt vời.
- Tuân thủ nghiêm ngặt nhiệt độ cài đặt của nhà sản xuất. Giữ nhiệt ổn định; quá nóng sẽ làm cháy keo và thay đổi độ nhớt, trong khi nhiệt độ thấp dẫn đến dòng chảy kém và liên kết yếu.
- Vệ sinh bể keo thường xuyên. Loại bỏ cặn keo cacbon hóa và bụi gỗ để tránh tạp chất tạo nên lớp keo không đồng đều.
2. Chuẩn bị cạnh bảng trước khi xử lý
- Phay trước các cạnh của tấm để có được bề mặt thẳng, sạch và không có gờ. Các cạnh không đều nhau là nguyên nhân gốc rễ phổ biến nhất dẫn đến các khoảng trống keo không nhất quán.
- Giữ độ ẩm của tấm ổn định. Ván ép/ván ép bị ướt hoặc quá khô sẽ giãn ra hoặc co lại sau khi dán cạnh và tạo thành các khoảng trống.
- Lau sạch bụi gỗ và vết dầu trên các cạnh của tấm trước khi cho ăn. Bụi ngăn keo bám đều.
3. Điều chỉnh thông số máy dán cạnh
- Điều chỉnh bánh xe bôi keo: điều khiển màng keo thành một lớp mỏng, đồng đều, tránh chuyển keo quá nhiều.
- Tối ưu hóa áp lực của con lăn áp lực: đủ áp lực để ép hoàn toàn băng dính vào tấm, nhưng không ép quá mạnh để ép keo ra ngoài.
- Tốc độ cấp liệu phù hợp với tốc độ đóng rắn của keo. Quá nhanh dẫn đến liên kết yếu; quá chậm sẽ tích tụ thêm keo.
4. Mẹo cắt tỉa và hoàn thiện sau
- Đặt lưỡi tông đơ sắc và thẳng hàng. Lưỡi cùn làm xước băng keo và kéo theo phần keo còn sót lại.
- Cạo mịn và đánh bóng sau khi cắt tỉa để làm sạch những vết keo nhỏ còn sót lại.
- Tránh thay đổi nhiệt độ nhanh sau khi dán cạnh, để tấm nguội tự nhiên trước khi xếp chồng lên nhau.
Hướng dẫn lựa chọn nhanh
Sử dụng keo PUR + chức năng phay trước cho các đơn đặt hàng tủ cao cấp yêu cầu hoàn thiện không có đường keo.
Keo EVA phù hợp với các đơn đặt hàng tiết kiệm tiêu chuẩn, nhưng kết quả không có keo sẽ khó duy trì hơn.
Những xưởng nhỏ không có máy PUR vẫn có thể giảm thiểu đường keo một cách đáng kể bằng cách phay trước các cạnh và ổn định nhiệt độ keo.
Phần kết luận
Dải cạnh không có đường keo là kết quả tổng hợp của chất lượng bề mặt, công thức keo, hiệu chỉnh máy và thói quen của người vận hành. Chỉ nâng cấp keo thôi thì không thể xóa hết vết keo được. Việc bảo trì máy thường xuyên và xử lý sơ bộ theo tiêu chuẩn sẽ luôn mang lại dải cạnh liền mạch, giảm việc làm lại và cải thiện chất lượng tủ hoàn thiện.
Vui lòng liên hệSiêu sao CNCđể biết thông tin chi tiết về máy và báo giá.


