Thiết kế bố cục bộ định tuyến CNC tự động tải ATC tuyến tính và tránh va chạm
2026-10-15
Khi đầu tư vào bộ định tuyến CNC hiệu quả cao cho sản xuất đồ nội thất panel, làm tủ và bảng hiệu, chủ nhà máy thường lựa chọn giữa Bộ định tuyến CNC ATC tuyến tính và Bộ định tuyến CNC tự động tải. Mặc dù cả hai đều cung cấp khả năng gia công tự động để cắt giảm chi phí lao động, nhưng chúng khác nhau đáng kể về yêu cầu về diện tích, cách bố trí vùng làm việc, phạm vi trục chuyển động và các nguy cơ va chạm tiềm ẩn. Lập kế hoạch bố trí phù hợp và kiểm soát va chạm trực tiếp xác định thời gian hoạt động của máy, độ an toàn của người vận hành và tuổi thọ của thiết bị. Hướng dẫn này chia nhỏ các nguyên tắc thiết kế bố trí và chiến lược tránh va chạm cho cả hai loại máy.
1. Sự khác biệt về cấu trúc cốt lõi
Bộ định tuyến CNC ATC tuyến tính
ATC tuyến tính sử dụng ổ dao tuyến tính được gắn dọc theo giàn. Dụng cụ được sắp xếp theo một đường thẳng. Trục xoay di chuyển dọc theo giá đỡ tuyến tính để tự động lấy và thay đổi dụng cụ.
- Ổ dao di chuyển cùng với trục xoay/trục di chuyển tới giá dao tuyến tính cố định
- Sự thay đổi dao xảy ra bên ngoài khu vực cắt phôi
- Các bộ phận chuyển động chính: giàn, trục chính, dãy dụng cụ tuyến tính
Bộ định tuyến CNC tự động tải
CNC tự động tải tích hợp nền tảng xếp dỡ tự động, hệ thống cấp liệu con lăn và bàn xử lý. Nó có thể tự động nạp các tấm thô, các bộ phận máy và xả các tấm hoàn thiện mà không cần xử lý bảng thủ công. Nhiều mẫu máy tự động tải cũng đi kèm với trục xoay ATC.
- Thiết kế vùng kép: vùng tải + vùng gia công
- Các bộ phận chuyển động bổ sung: con lăn cấp liệu, xi lanh đẩy, cữ chặn định vị nguyên liệu, băng tải dỡ hàng
- Số lượng cơ cấu chấp hành lớn hơn, chuyển động liên kết với nhau nhiều hơn
2. Thiết kế mặt bằng nhà xưởng
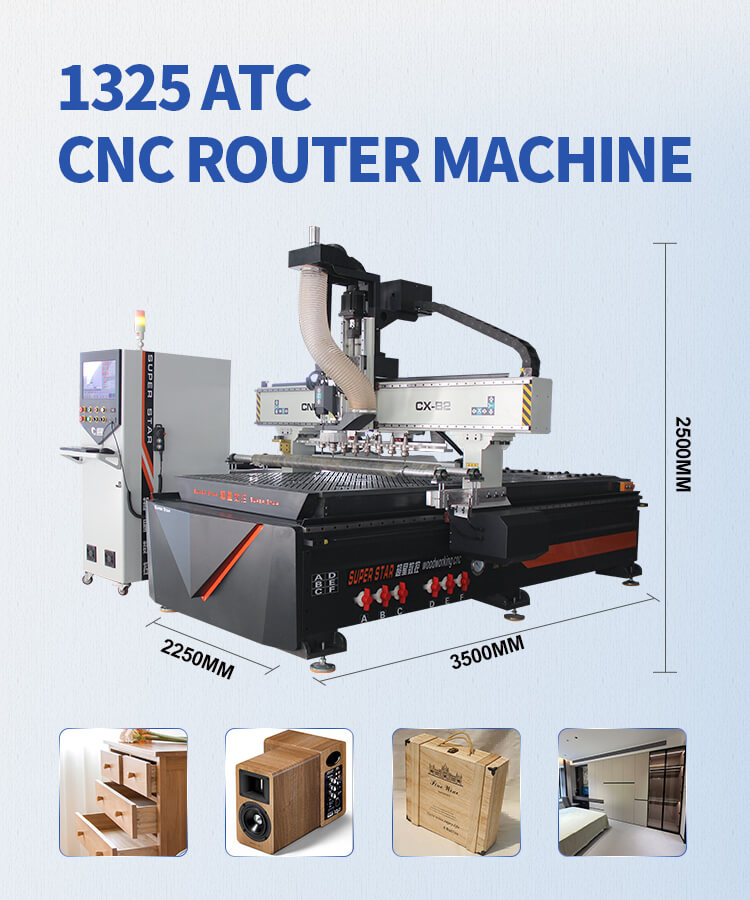
Bố cục bộ định tuyến CNC ATC tuyến tính
1. Yêu cầu về không gian
Dành thêm không gian ở một bên của máy cho hành trình tạp chí công cụ tuyến tính. Giá đỡ dụng cụ trải dài theo chiều ngang nên bạn cần có khoảng trống rõ ràng dọc theo cạnh trục X.
- Mặt trước: Lối đi dành cho người vận hành, lối đi 800–1000mm
- Mặt chứa dụng cụ: khoảng hở ≥600mm, không có vật liệu hoặc đồ đạc xếp chồng lên nhau
- Phía sau: Xích kéo cáp & không gian tủ điện, ≥500mm
- Không có vật cản trên cao trên toàn bộ phạm vi di chuyển của giàn
2. Mẹo bố cục
- Đặt máy song song với tường nhà xưởng; giữ tạp chí công cụ tuyến tính hướng về phía lối đi mở chứ không phải bức tường.
- Dành không gian cho kết nối bộ thu bụi ở phía đối diện với giá đựng dụng cụ.
- Thích hợp cho các xưởng vừa và nhỏ có diện tích sàn hạn chế, xử lý một trạm.
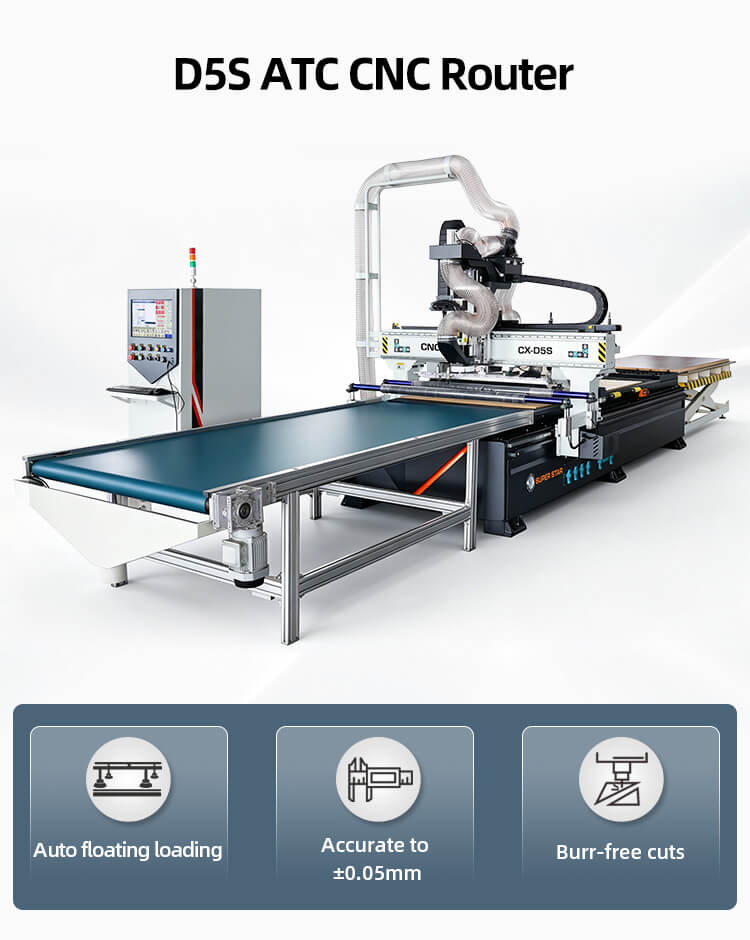
Tự động tải bố cục bộ định tuyến CNC
1. Yêu cầu về không gian
Các mô hình tải tự động chiếm tổng chiều dài dài hơn do các bệ tải phía trước và dỡ tải phía sau.
- Phía nạp liệu: Khu vực xếp nguyên liệu thô, có đủ không gian để cấp tấm
- Vùng gia công: Bàn làm việc chính
- Phía outfeed: Khu vực xếp thành phẩm
- Cả hai bên đều cần không gian trống cho cơ cấu đẩy vật liệu
2. Mẹo bố cục
- Tốt nhất nên bố trí theo dây chuyền sản xuất thẳng: nguyên liệu thô → bàn tải tự động → bàn gia công → dỡ hàng → thành phẩm.
- Tách biệt lối đi với đường vận chuyển vật liệu để tránh người vận hành băng qua khu vực vận chuyển vật liệu tự động.
- Dành không gian cho các thiết bị phụ trợ: hút bụi, máy nén khí, bơm chân không.
- Đề xuất cho các nhà máy sản xuất đồ nội thất tấm lớn với sản xuất hàng loạt liên tục.
3. Rủi ro va chạm tiềm ẩn
Điểm va chạm ATC tuyến tính
1. Va chạm giữa trục chính và công cụ tuyến tính
Rủi ro phổ biến nhất: cài đặt tọa độ thay đổi dao sai khiến trục chính đâm vào đầu cặp dao.
2. Va chạm trục chính với phôi / kẹp
Điểm 0 của trục Z không chính xác, độ sâu lồng CAM sai, đồ đạc còn sót lại trên bàn.
3. Giàn va chạm với rào chắn bên
Lỗi tham số giới hạn hành trình trục X.
Tự động tải điểm va chạm CNC
Máy nạp tự động có nhiều rủi ro va chạm hơn do liên kết đa tác động:
1. Xi lanh đẩy/cục chặn vật liệu va chạm với trục chính trong quá trình gia công.
2. Con lăn cấp liệu đẩy tấm trong khi trục chính vẫn đang cắt.
3. Phôi dịch chuyển trong quá trình nạp tự động, trục xoay chạm vào tấm đặt sai vị trí.
4. Cơ cấu dỡ hàng cản trở chuyển động của giàn.
5. Xếp chồng vật liệu chặn đường dẫn tiến dao tự động.
4. Giải pháp tránh va chạm
Cài đặt an toàn chung
- Đặt công tắc giới hạn phần cứng + giới hạn mềm phần mềm cho trục X/Y/Z.
- Chạy mô phỏng cắt không khí khô không cần vật liệu trước khi sản xuất chính thức.
- Sử dụng lực hút chân không để cố định tấm một cách chắc chắn, tránh dịch chuyển phôi.
- Thường xuyên hiệu chỉnh độ lệch chiều dài dao và gốc phôi.
- Giữ bàn máy sạch sẽ; loại bỏ các mảnh vụn, dụng cụ bị hỏng và đồ gá lắp còn sót lại.
Đối với CNC ATC tuyến tính
1. Khóa tọa độ vùng thay đổi công cụ; hạn chế phạm vi di chuyển trục chính trong quá trình trao đổi công cụ.
2. Đặt chiều cao an toàn dành riêng cho trục chính khi di chuyển tới giá đỡ dụng cụ tuyến tính.
3. Kiểm tra căn chỉnh tạp chí công cụ hàng tháng; đảm bảo mỗi giá đỡ dụng cụ đều được cố định.
4. Khóa liên động chương trình: máy không thể bắt đầu cắt nếu việc thay dao chưa hoàn tất.
Để tự động tải CNC
1. Kích hoạt logic khóa liên động chuyển động: hoạt động nạp/dỡ hàng bị vô hiệu hóa khi trục chính ở trong khu vực làm việc.
2. Lắp đặt cảm biến quang điện trên vùng tải để phát hiện các tấm bị đặt sai vị trí hoặc quá khổ.
3. Thêm hàng rào an toàn vật lý xung quanh các khu vực nạp/dỡ hàng tự động.
4. Các chương trình mã G riêng biệt: chu trình tải, chu trình gia công và chu trình dỡ tải với các điều kiện kích hoạt an toàn.
5. Huấn luyện người vận hành không đặt bất kỳ đồ vật nào lên bệ xếp/dỡ trong quá trình vận hành máy.
5. Bảng so sánh nhanh
|
|
Bộ định tuyến CNC ATC tuyến tính |
Bộ định tuyến CNC tự động tải |
|
Dấu chân bố cục |
Trung bình, cần thêm không gian cho giá đỡ công cụ tuyến tính |
Không gian dòng lớn, đầy đủ cho đầu vào và đầu ra |
|
trạm làm việc |
Trạm đơn |
Trạm kép (tải + xử lý) |
|
Rủi ro va chạm chính |
Ổ trục dao đến ổ dao tuyến tính |
Bộ đẩy vật liệu và nhiễu trục chính |
|
Chế độ sản xuất |
Sản xuất không liên tục |
Sản xuất tự động hàng loạt liên tục |
|
Tốt nhất cho |
Biển hiệu tùy chỉnh, tủ lô nhỏ |
Sản xuất đồ nội thất panel đại trà |
6. Kết luận
Bộ định tuyến CNC ATC tuyến tínhcó bố cục nhỏ gọn với rủi ro va chạm chủ yếu tập trung vào hệ thống thay dao tuyến tính. Dễ dàng lắp đặt và phù hợp với những nhà xưởng có không gian nhà xưởng hạn chế. Bộ định tuyến CNC tự động tải cải thiện khả năng tự động hóa và thông lượng, nhưng vẫn yêu cầu thiết kế bố trí toàn bộ dây chuyền cẩn thận và bảo vệ khóa liên động đa chuyển động để tránh va chạm giữa các bộ phận xử lý vật liệu và trục chính.
Chọn máy của bạn theo quy mô xưởng, khối lượng lô và nhân lực sẵn có. Lập kế hoạch bố trí chính xác và cấu hình tham số an toàn là những cách tiết kiệm chi phí nhất để giảm tai nạn va chạm và kéo dài tuổi thọ của máy CNC.


